



By Mike ChenDirecteur de production | Plus de 12 ans d'expérience dans la fabrication de caoutchouc |LinkedIn
Points clés à retenir
- Un seul cylindre XCJ-G600 traite un lot de 15 kg toutes les 20 à 40 secondes — plus de 1 300 cycles riches en données par poste de 8 heures sont déjà disponibles pour la capture IoT.
- Les unités de déflachage cryogéniques fonctionnent à des températures descendant jusqu'à −150 °C avec des vitesses de rouleaux de 20 à 70 tr/min, et l'enregistrement des deux variables révèle directement les déchets d'azote et la dérive de l'isolation.
- Grâce à la détection précoce des dérives de processus par les machines connectées, la maintenance prédictive transforme généralement les arrêts imprévus en interventions programmées de moins de 30 minutes (valeurs typiques de nos projets clients).
- La modernisation est préférable au remplacement : les équipements à onduleur tels que le XCJ-G600 de 7,5 kW peuvent généralement être connectés à l’aide de capteurs et d’une passerelle périphérique au lieu d’un nouvel achat.
La plupart des fabricants avec lesquels nous collaborons possèdent déjà des machines d'ébavurage intelligentes et totalement silencieuses en usine. Le contrôleur connaît la vitesse des rouleaux, l'opérateur le poids du lot et l'équipe qualité le taux de rebut, mais ces trois éléments ne sont pas interconnectés. C'est précisément ce manque de communication que les projets d'IA et d'IoT visent à résoudre.
Cet article explique ce que signifie réellement l'intégration dans un contexte de déflashing, quels points de données il est judicieux de connecter en premier, et propose une feuille de route progressive adaptée aux petites et moyennes usines de caoutchouc plutôt qu'aux usines intelligentes à très grande échelle.
Que signifient réellement l'IA et l'IoT dans un contexte de déflashing ?
L'Internet des objets (IoT) est la pratique consistant à connecter des équipements industriels à un réseau afin que leurs données de fonctionnement puissent être collectées, stockées et analysées ; l'intelligence artificielle (IA) est la couche logicielle qui trouve des modèles dans ces données et recommande ou exécute des décisions.Dans le processus d'élimination des défauts, les deux fonctionnent de concert : l'IoT fournit le signal brut et l'IA transforme ce signal en action — ralentissant un rouleau, signalant une courroie usée ou mettant en quarantaine un lot suspect avant son expédition.
Il est utile de considérer une machine d'ébavurage avant tout comme une source de données, et ensuite seulement comme un outil d'ébavurage. Chaque cycle d'ébavurage mécanique et chaque traitement cryogénique en dessous de -120 °C génère une empreinte numérique traçable de la vitesse, du temps, de la température et de la charge. Une fois ces empreintes enregistrées, les questions qui nécessitaient auparavant la présence d'un ingénieur de procédés pendant toute une journée de travail – « à quel moment les temps de cycle ont-ils commencé à augmenter ? » – se résument désormais à une simple requête de dix secondes sur le tableau de bord.
Quels points de données de déflashing faut-il connecter en premier ?
Commencez par les quatre variables qui déterminent déjà la qualité de l'ébavurage : le temps de cycle, la vitesse du rouleau, la température du processus et la charge du lot.Elles sont présentes sur chaque machine, elles changent en cas de problème et elles ont un impact direct sur les performances du produit. Le tableau ci-dessous associe chaque variable à ses valeurs réelles sur l'équipement et à l'optimisation qu'elle permet.
| Point de données | Valeur typique de l'équipement | Ce que l'IA en fait |
|---|---|---|
| Temps de cycle | 20 à 40 s par lot (XCJ-G600, charge de 15 kg) | Détecte la dérive qui signale l'usure des pales ou la fatigue du système d'entraînement avant que la qualité ne se dégrade. |
| vitesse du rouleau | 20–70 tr/min (unité d'ébavurage cryogénique) | Ce calculateur met en relation les réglages de vitesse et l'état de surface afin de recommander le régime optimal pour chaque composé. |
| Température du procédé | Température de fonctionnement maximale jusqu'à −150 °C | Les pertes d'isolation et la surconsommation d'azote ne sont visibles que sur les courbes de refroidissement enregistrées. |
| Chargement par lots | Rouleau de 80 L, environ 15 à 20 kg | Identifie les sous-charges qui entraînent un gaspillage de cycles et les surcharges qui augmentent les taux de rebut. |
Valeurs des équipements provenant dePage produit XCJ-G600et leSpécifications de la machine d'ébavurage cryogénique à l'azote liquide.
Étant donné que la fragilisation cryogénique est une course entre la température et le temps, les courbes de refroidissement enregistrées constituent l'ensemble de données le plus précieux sur une ligne cryogénique.Un cycle qui atteint le niveau de fragilisation cible en 5 minutes au lieu de 8 permet d'économiser 37 % de sa durée — une économie invisible sur un chronomètre mais évidente dans les données.
Comment la maintenance prédictive modifie-t-elle l'économie de l'ébavurage ?
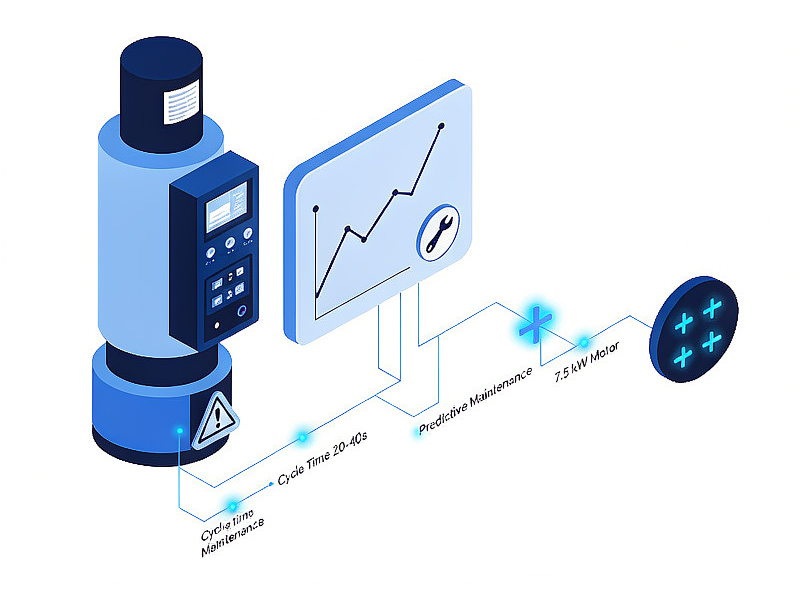
La maintenance prédictive utilise les données de tendance (augmentation des temps de cycle, fluctuations du courant moteur, instabilité de la température) pour planifier l'entretien avant la défaillance d'un composant, au lieu d'après.La différence économique est flagrante : une panne de moteur d'entraînement en milieu de poste arrête la chaîne, perturbe le planning et peut mettre au rebut un lot entier en cours de production, tandis qu'un remplacement planifié, identifié deux semaines à l'avance, a lieu entre les postes.
D’après notre expérience en matière d’assistance aux lignes d’ébavurage dans les usines de nos clients, la surveillance connectée met généralement en évidence trois à cinq dérives de processus exploitables par trimestre sur une seule machine — le plus souvent une extension progressive du temps de cycle et un refroidissement cryogénique incohérent — et chacune d’elles est corrigible dans un délai programmé de moins de 30 minutes (valeurs typiques de nos projets clients ; les chiffres exacts varient en fonction du mélange de composés et du modèle de quart de travail).Étant donné que l'onduleur de 7,5 kW d'une machine comme la XCJ-G600 signale déjà la charge du moteur numériquement, le coût d'entrée pour ce niveau de surveillance est une passerelle et une configuration, et non du nouveau matériel.
Il y a aussi un aspect de conformité. Les usines certifiées àISO 9001Il leur est demandé de démontrer une amélioration continue ; un historique des données relatives aux paramètres de la machine par lot constitue l'une des preuves les plus claires qu'un auditeur acceptera.
Quelle est la place de la vision industrielle dans le cycle de qualité ?
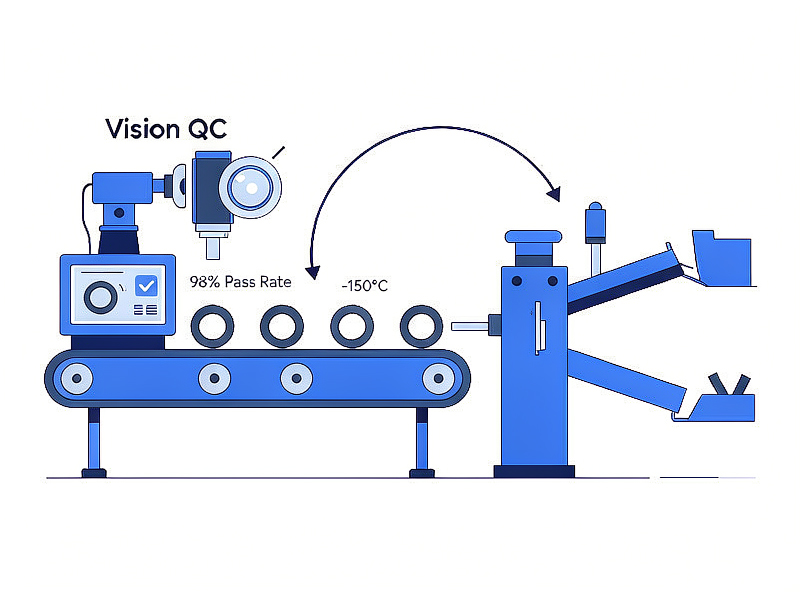
La vision industrielle complète la boucle que les données des capteurs seules laissent ouverte : des caméras inspectent les pièces ébavurées, et la couche d’IA retrace chaque pièce rejetée jusqu’au cycle, à la vitesse et à la température exacts qui l’ont produite.Cela transforme le contrôle qualité, d'une activité rétrospective, en un élément moteur du pilotage.
La chaîne de production se déroule comme suit : les pièces sortent du cylindre d’ébavurage, passent par un contrôle visuel qui détecte les bavures résiduelles, et les pièces propres poursuivent leur chemin vers…machine de séparation du caoutchoucCe système trie les produits conformes des déchets. Lorsqu'il détecte un lot de rebuts, l'IA compare les horodatages avec les données du cylindre et répond à la question essentielle : s'agissait-il d'un composé défectueux, d'une vitesse de rouleau incorrecte ou d'un lot dépassant de 2 kg les spécifications ?
Les lignes cryogéniques sont celles qui tirent le plus grand profit de cette combinaison. L'ébavurage cryogénique permet d'atteindre des taux de réussite des produits finis supérieurs à 98 % lorsque les paramètres sont stables ; par conséquent, même un petit écart enregistré — une courbe de refroidissement supérieure de 10 °C à la valeur de référence — mérite d'être détecté avant qu'il n'entraîne une perte de rendement de trois points.
À quoi ressemble une feuille de route d'intégration réaliste ?
Pour la plupart des usines d'hévéas, l'approche la plus efficace se déroule en trois phases : connexion, analyse, puis optimisation – dans cet ordre, sur une machine avant sur la ligne entière.Tenter d'automatiser les décisions avant même que les données existent est le mode d'échec le plus courant que nous constatons dans les projets de l'Industrie 4.0.
- Connectez une machine et définissez la configuration de référence.Installez une passerelle périphérique sur une seule unité de déflashing — la plus récente, la plus équipée d'un onduleur — et enregistrez le temps de cycle, la vitesse, la température et la charge pendant 60 jours sans rien modifier, afin que la « normale » soit mesurée plutôt que supposée.
- Analyser en fonction des résultats de qualité.Fusionnez les données machine avec les enregistrements de rejet issus de l'inspection, et laissez la couche d'IA (ou une bonne feuille de calcul, soyons honnêtes) rechercher les corrélations entre la dérive des paramètres et les événements de qualité.
- Optimisez grâce aux alertes en boucle fermée.Définissez les seuils d'alerte à partir de la valeur de référence, acheminez-les vers les téléphones des opérateurs ou le tableau de bord de l'usine, et n'envisagez la correction automatique des paramètres qu'ensuite — l'étape qui exige le plus de gouvernance et le moins d'urgence.
Commencez par la machine qui fait le plus mal
Ne commencez pas par votre machine la plus récente. Commencez par celle qui génère le plus d'heures supplémentaires, le plus de retouches ou les conversations les plus délicates avec les clients : c'est là que les données connectées sont rentabilisées le plus rapidement.
Quelles sont les véritables limites ?
L'IA et l'IoT ne corrigeront pas un processus instable, un canon usé ou un moule mal spécifié ; elles ne feront que signaler ces problèmes plus rapidement et avec plus de précision.L'intégration amplifie un bon contrôle des processus ; elle ne s'y substitue pas.
Deux autres mises en garde tirées de notre expérience. Premièrement, les petites séries de composants génèrent des données limitées : un modèle d’IA entraîné sur 300 cycles d’une même taille de joint torique ne sera pas directement applicable à une famille de 40 pièces produites en petites séries. Il est donc essentiel d’adapter les attentes à chaque gamme de produits. Deuxièmement, la connectivité présente des risques de sécurité ; il est donc important de consulter des guides tels que les ressources sur la cybersécurité industrielle publiées par…NISTIl est conseillé de lire ce document avant la mise en service d'une passerelle.Étant donné qu'une cellule de déflashing est rarement conçue pour être connectée à Internet, un réseau d'usine correctement segmenté permet de limiter le risque supplémentaire, mais « modeste » ne signifie pas « nul » et doit être pris en compte dans le budget.
Conclusion : Connectez les données que vous possédez déjà.
L'ébavurage du caoutchouc se prête particulièrement bien à l'intégration de l'IA et de l'IoT, pour une raison simple : les machines fonctionnent déjà avec des variables précisément contrôlées et quantifiables. Un lot de 15 kg, un cycle de 20 à 40 secondes, une température maximale de −150 °C, une plage de vitesse de rotation des rouleaux de 20 à 70 tr/min : autant de données à collecter, chacune porteuse d'informations sur la qualité.
Si vous prévoyez votre prochain investissement en équipement, choisissez des machines dont les contrôleurs exposent clairement ces données. Explorez lesgamme complète de machines d'ébavurage du caoutchoucDepuis Xiamen Xingchangjia, ou envoyez-nous vos plans de pièces et votre objectif de production — notre équipe d'ingénieurs vous proposera une configuration d'ébavurage avec des options de connectivité adaptées au niveau d'automatisation de votre usine.
Informations sur l'équipement connexe
•Machine à ébavurer le caoutchouc modèle XCJ-G600— Canon de 600 mm, variateur de fréquence de 7,5 kW, cycles de 20 à 40 s.
•machine d'ébavurage cryogénique à l'azote liquide— −150 °C, rouleau de 20 à 70 tr/min, cycles inférieurs à 8 minutes.
•machine de séparation du caoutchouc— tri automatisé des pièces ébavurées et des déchets de découpe pour un contrôle qualité en boucle fermée.
•Catégorie de machines d'ébavurage du caoutchouc— Gamme complète de produits avec spécifications.
Questions fréquentes : IA et IoT dans l’ébavurage du caoutchouc
Xiamen Xingchangjia Non-Standard Automation Equipment Co., Ltd.
Étage 1, bâtiment 13, parc industriel Huli, Meixidao, Tongan, Xiamen Chine
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
Publié en septembre 2026 | Dernière vérification : septembre 2026
Date de publication : 8 septembre 2026